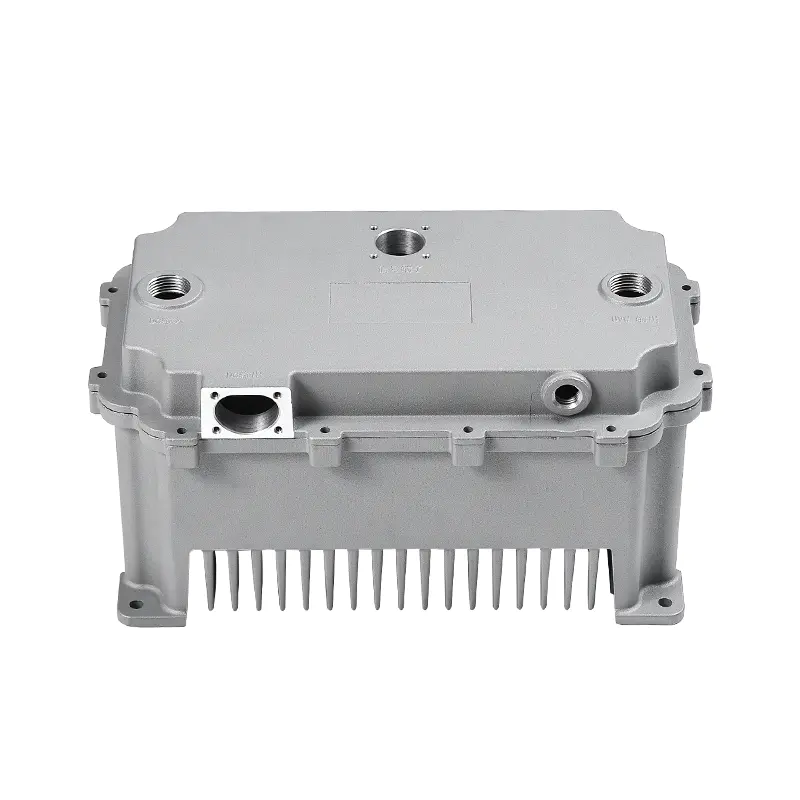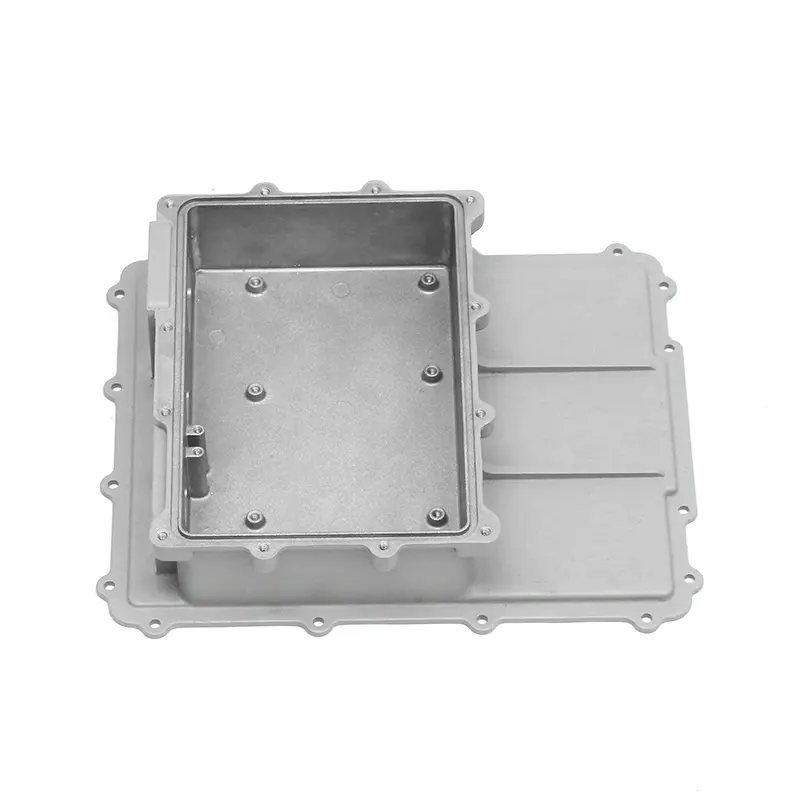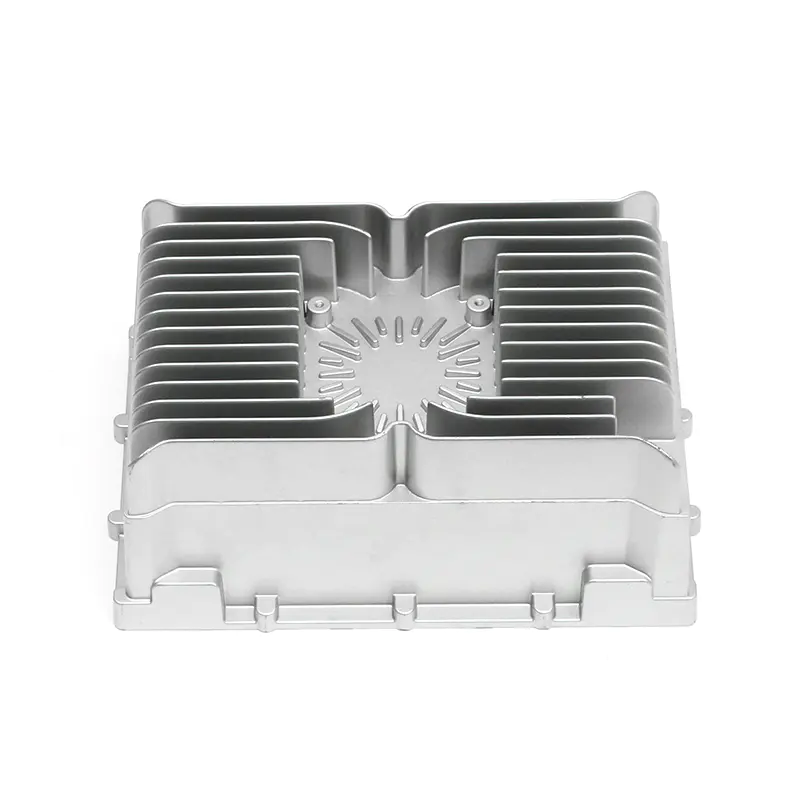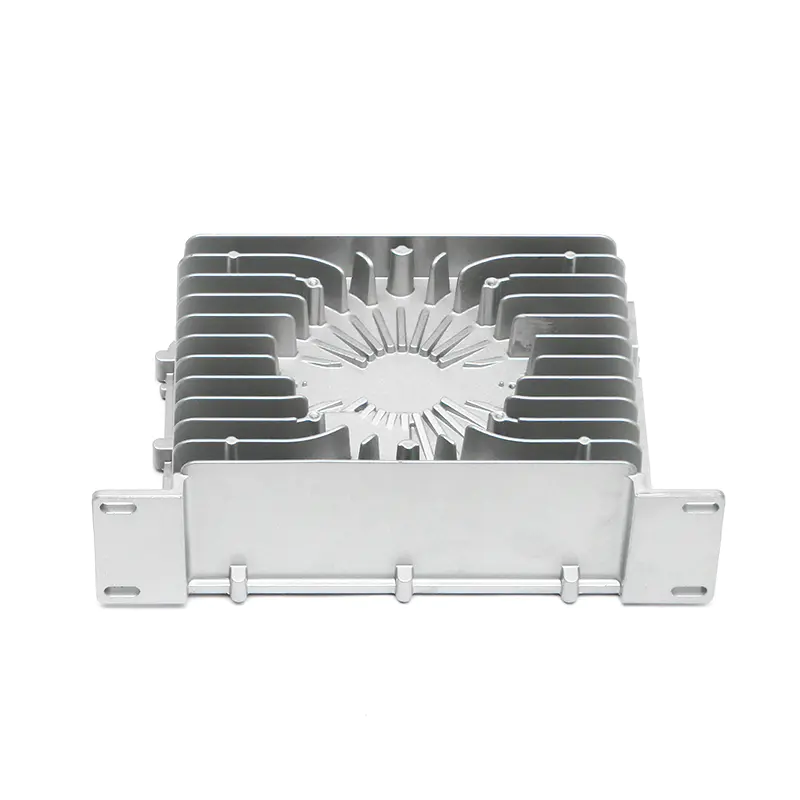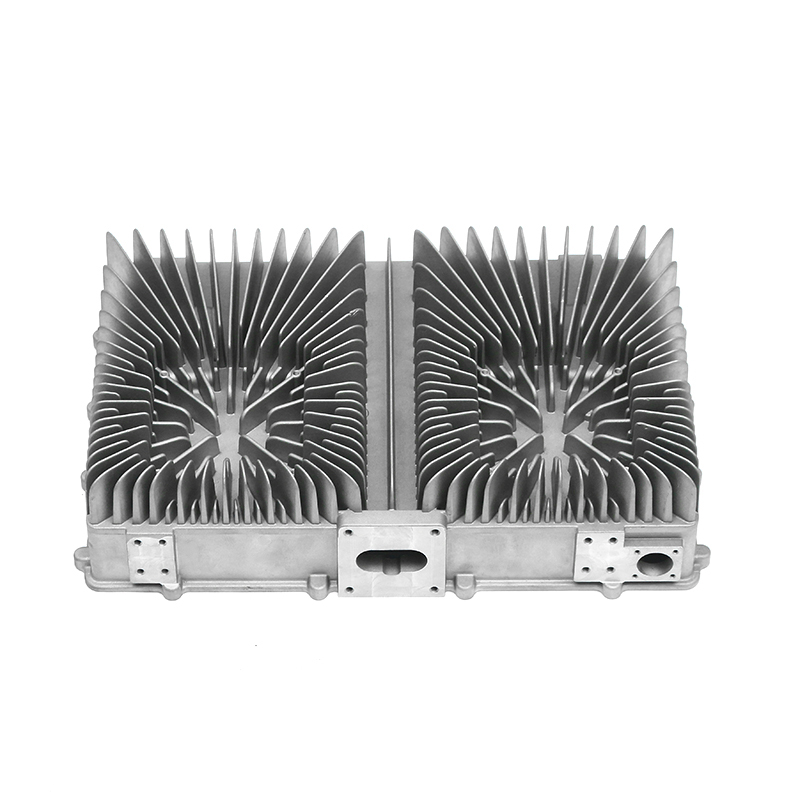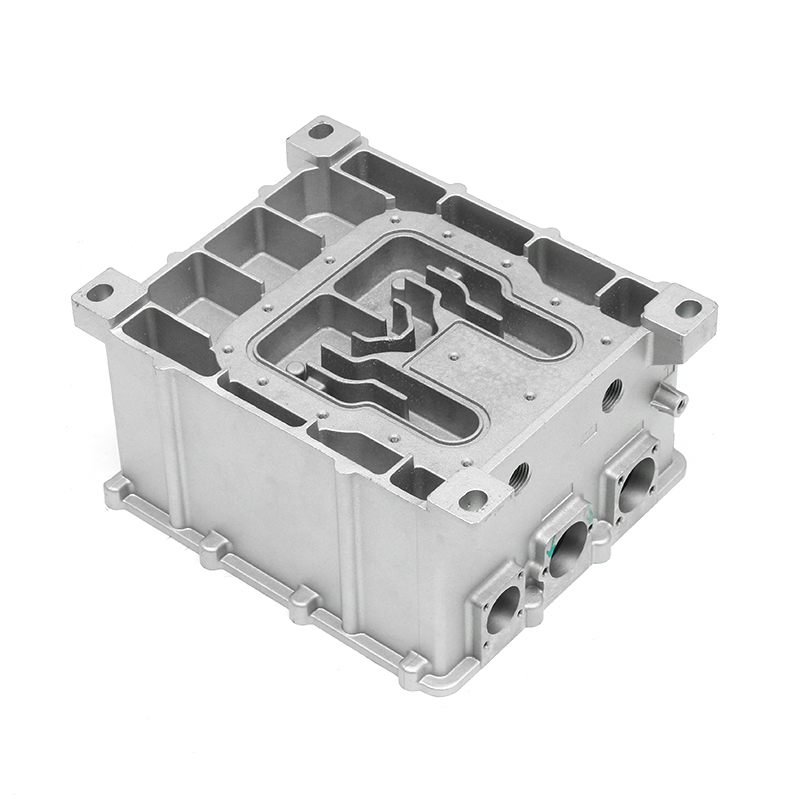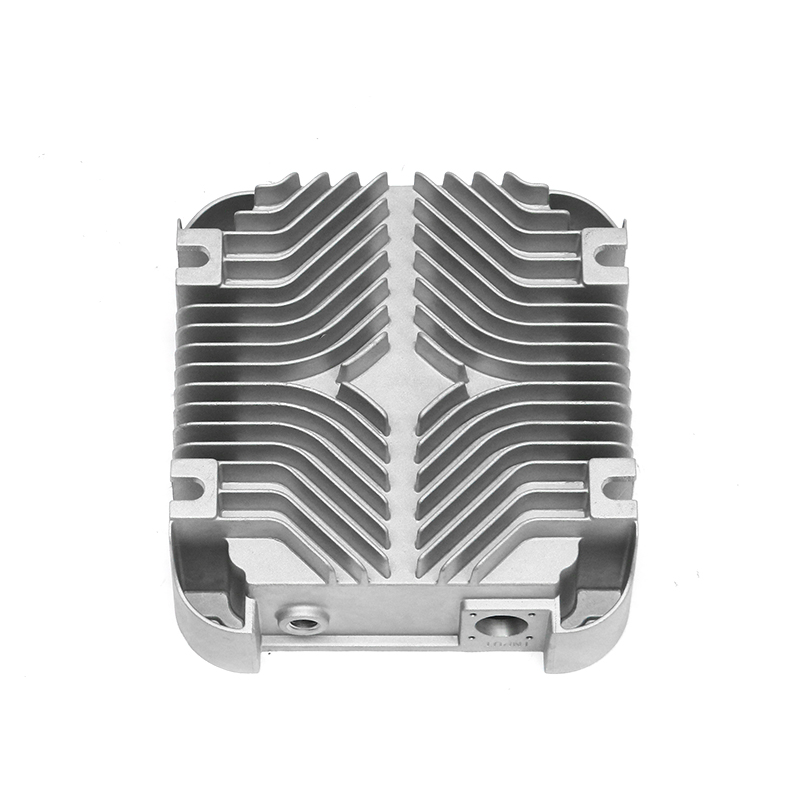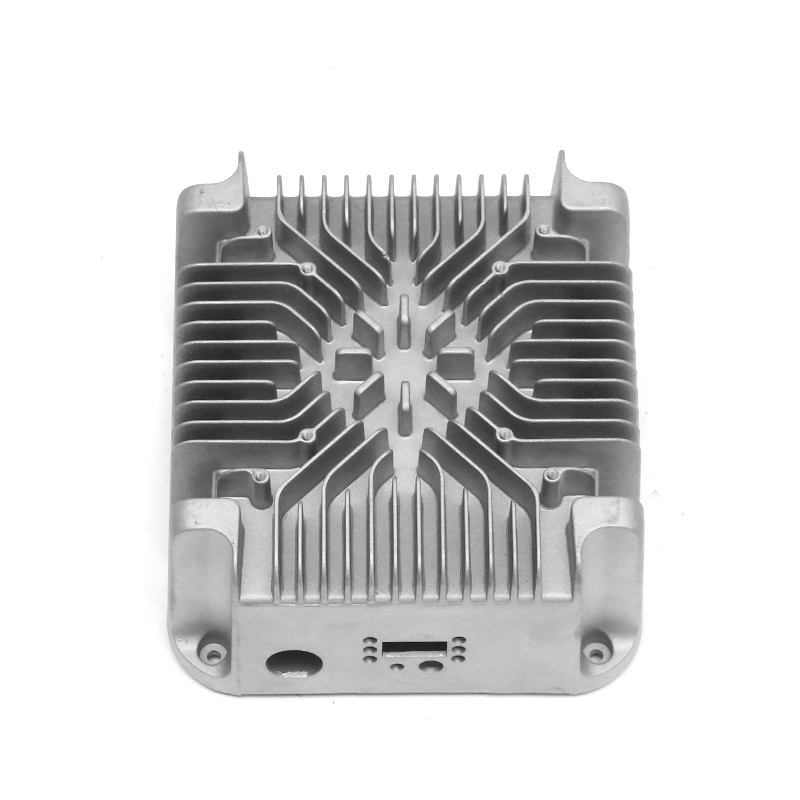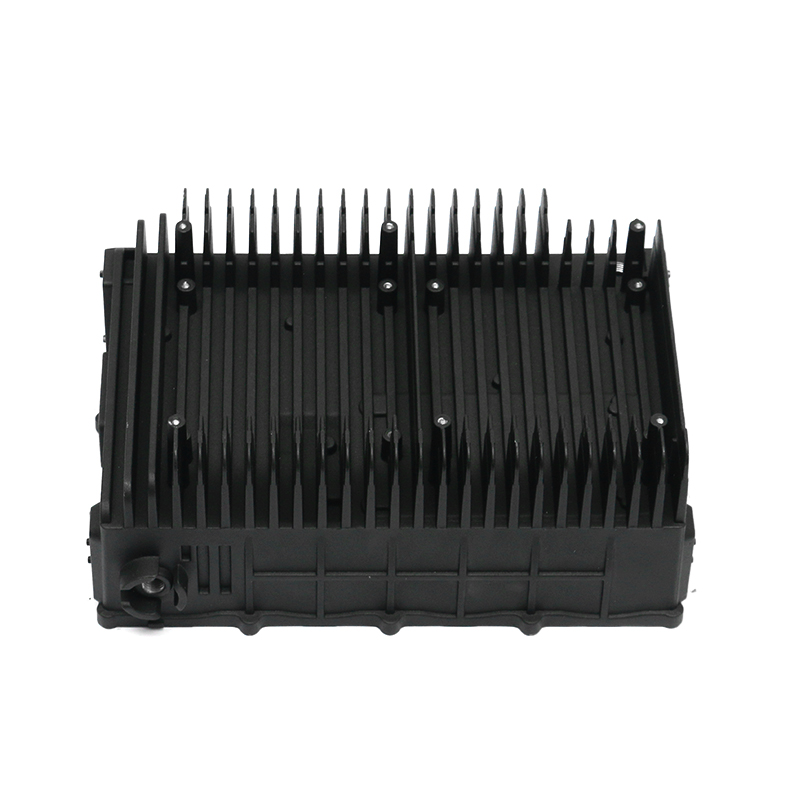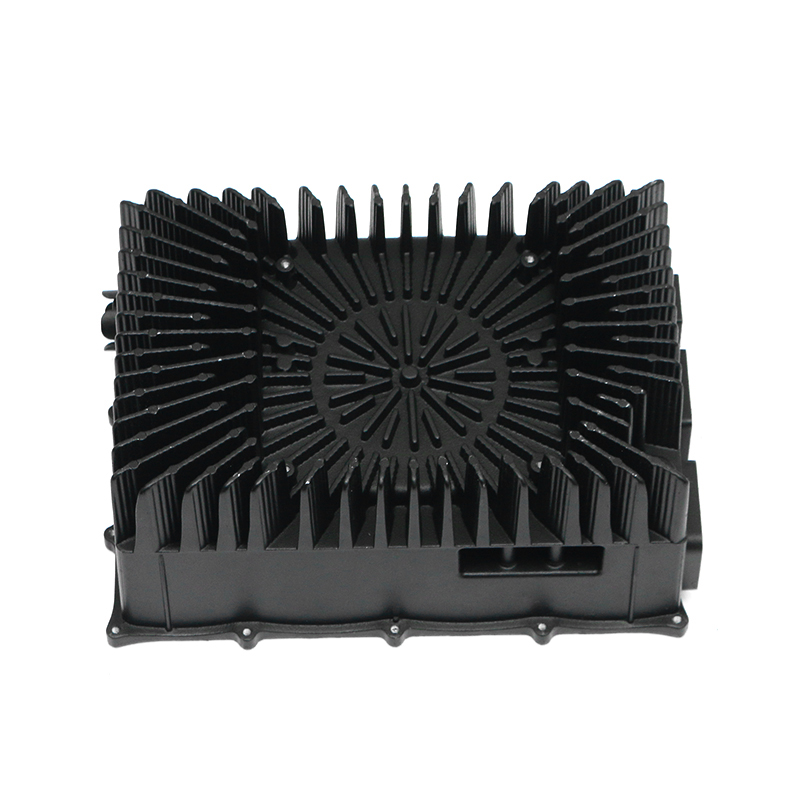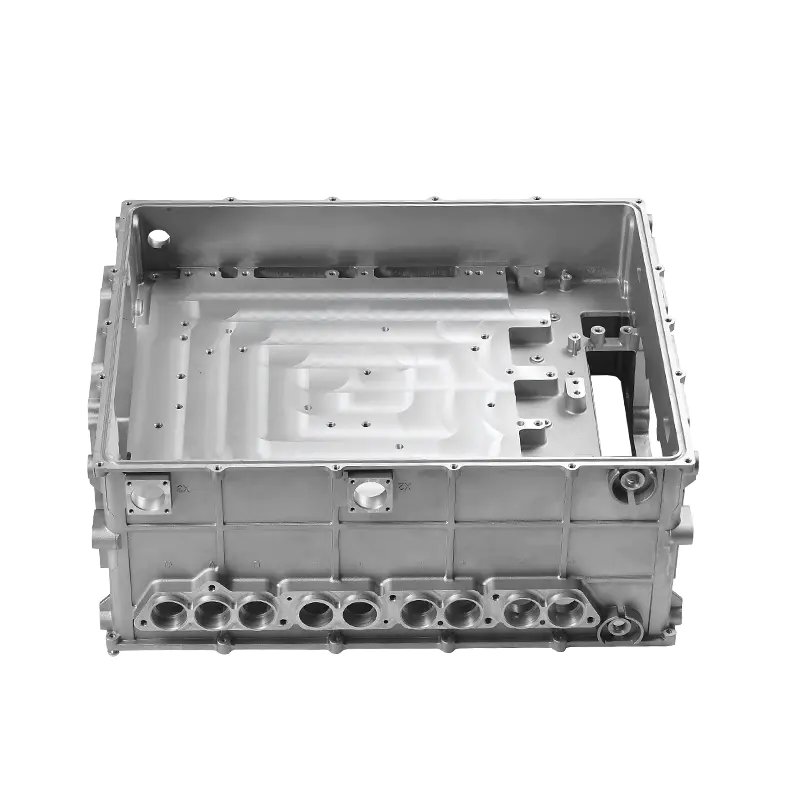


Abra o capô de quase qualquer carro moderno e a carcaça da bomba d’água será uma peça de alumínio fundido na qual você não precisa se preocupar. Essa confiabilidade silenciosa é uma decisão de engenharia. A fundição sob pressão de alumínio cria um corpo de bomba de água com passagens de líquido refrigerante consistentes, faces de vedação herméticas e uma estrutura de custos que funciona para milhões de veículos por ano. Quando uma bomba d'água precisa sobreviver 150.000 km ou mais, o processo de fundição é mais importante do que a maioria dos compradores imagina.
Por que a fundição sob pressão é a escolha padrão para bombas de água automotivas
A fundição sob pressão é escolhida não porque seja simples, mas porque resolve o conflito central do projeto da bomba de água: a peça deve ter passagens de refrigeração complexas e paredes finas e rígidas, ao mesmo tempo em que permanece acessível em grandes volumes. Ferro fundido e alternativas fabricadas podem funcionar, mas geralmente acrescentam massa ou etapas de usinagem. Uma carcaça de alumínio fundido atinge uma espessura de parede na faixa de 2,5 a 4,0 mm, o que mantém a bomba mais leve e ajuda o calor a se afastar dos rolamentos e da vedação. A economia de peso em relação ao ferro fundido é geralmente de 40–50%.
Do ponto de vista da produção, a fundição sob pressão é um processo único para geometria complexa. Portas, canais e linhas de resfriamento são integrados ao projeto do molde, de modo que milhares de peças saem com perfis idênticos. Para uma bomba de sedã familiar produzida em uma tiragem de 100.000 unidades, essa repetibilidade reduz o custo por peça e reduz o risco de falha em campo. É por isso que os OEMs e os fornecedores de primeira linha continuam a especificar a fundição sob pressão para corpos e carcaças de bombas de água.
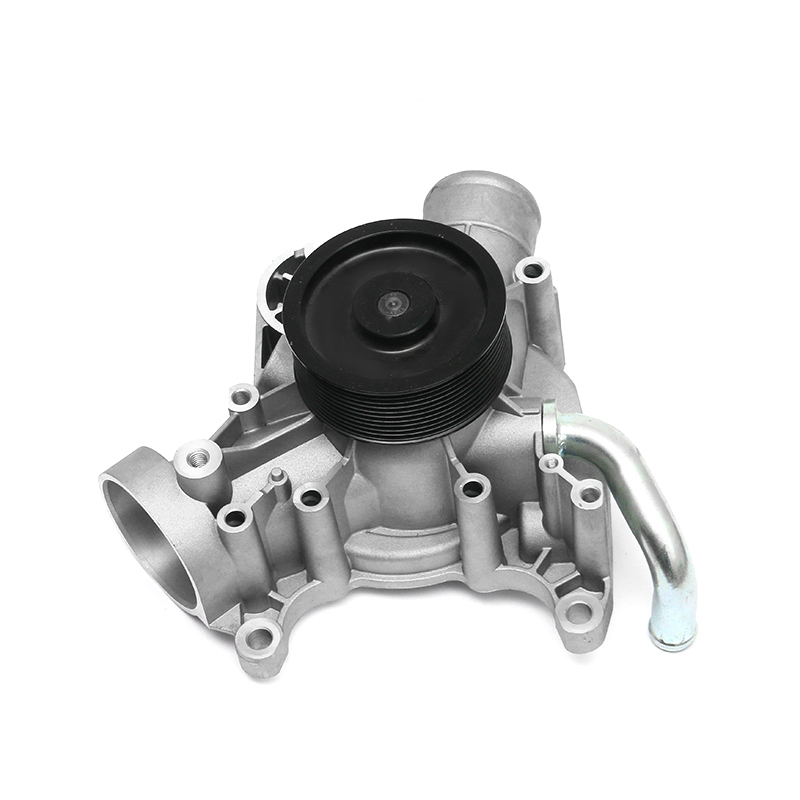 Fundição sob pressão de precisão para carcaças de bombas de água automotivas Este fornecedor combina design de molde, fundição sob pressão e experiência em processamento para produzir carcaças de bomba de água de alumínio duráveis, garantindo qualidade repetível para componentes de refrigeração do motor. Ver Produto →
Ligas de alumínio usadas em fundição sob pressão de bombas de água
A seleção da liga é uma compensação entre fluidez, estanqueidade à pressão, condutividade térmica e usinabilidade. Na prática, as carcaças das bombas de água dependem de ligas de alumínio-silício quase eutéticas porque o silício melhora o fluxo do metal fundido em seções finas e reduz a contração de solidificação.
| Liga | Características principais | Uso típico |
|---|---|---|
| ADC12 | Alta fluidez; boa estanqueidade à pressão; boa usinabilidade | Corpos e suportes complexos de bombas de água |
| A380 | Boa resistência e condutividade térmica; ampla faixa de fusão | Carcaças que exigem maior resistência mecânica ou à fadiga |
| AlSi10Mg(Fe) | Menor teor de ferro; melhor ductilidade para tratamento pós-fundição | Carcaças de refrigeração de veículos elétricos e suportes estruturais de bombas |
Essas ligas não são intercambiáveis. Uma bomba localizada perto de um turboalimentador experimenta uma carga de calor diferente de uma bomba em um pequeno motor naturalmente aspirado. O desenho, a pressão operacional e a posição de montagem devem ser revisados antes da finalização da liga.
O processo de fundição sob pressão passo a passo
Cada bomba de água fundida começa com um molde projetado em torno do circuito de refrigeração. O projeto do molde determina onde fica a linha de partição, como o núcleo formará a cavidade do impulsor e quantas ações laterais serão necessárias. Um engenheiro de fundição experiente analisará os resultados da simulação de fluxo antes do corte do aço.
- Projeto do molde: canais de resfriamento, posicionamento da porta e posições do ejetor são otimizados para um padrão de enchimento uniforme.
- Fusão e injeção: a liga de alumínio é mantida na temperatura correta e forçada a entrar na matriz sob alta pressão.
- Solidificação e resfriamento: o resfriamento controlado garante que as paredes finas sejam completamente preenchidas e a alimentação permaneça eficaz.
- Ejeção e corte: a peça fundida é removida da matriz e o transbordamento, o flash e o sistema de portão são cortados.
- Usinagem e acabamento: faces críticas, furos e superfícies de gaxeta são usinadas em centros de usinagem CNC.
- Teste de pressão e inspeção: as caixas são testadas quanto a vazamentos, verificadas dimensionalmente e preparadas para entrega.
A pressão da cavidade é alta o suficiente para empurrar o metal em detalhes de paredes finas e reproduzir a superfície do molde. Essa combinação de pressão, controle de temperatura e precisão do ferramental é o que separa uma carcaça durável de bomba de água de um vazamento.
Controle de qualidade: o que torna confiável uma carcaça de bomba de água fundida
A porosidade é o inimigo número um da fundição de uma bomba d'água. O ar pode ficar preso durante a injeção e, se aparecer porosidade perto de uma superfície de vedação, o líquido refrigerante escapará. Como o circuito de refrigeração opera sob pressão, a carcaça deve ser testada quanto a vazamentos. Uma tampa de pressão de carro de passeio normalmente mantém cerca de 100–140 kPa, portanto, a carcaça deve ser testada quanto a vazamentos nessa faixa ou acima dela. Um fornecedor de qualidade testará 100% das peças, geralmente com ar ou hélio, e manterá registros de cada resultado.
O controle dimensional é a segunda grande preocupação. O furo do rolamento, a cavidade do impulsor e as faces da junta afetam diretamente a eficiência da bomba e a vida útil da vedação. As verificações da máquina de medição por coordenadas durante o processo, juntamente com a TC industrial para porosidade interna, fornecem dados durante a produção, e não após o fato.
A integridade do material é a terceira camada. Uma verificação espectrômetro de cada calor garante que o silício, o cobre e o ferro permaneçam dentro da faixa especificada. Se a liga se desviar, a porosidade e a usinabilidade irão junto com ela. É aqui que a certificação IATF 16949 acrescenta valor real, porque obriga todo o sistema de qualidade a ser documentado e não simplesmente reivindicado.
Considerações de projeto para engenheiros e compradores
Para obter o melhor resultado da fundição sob pressão da bomba d'água do carro, a carcaça deve ser projetada como uma fundição sob pressão desde o início. Um desenho copiado de uma peça fundida em areia ou de plástico criará problemas evitáveis no molde e na qualidade final da vedação.
- Mantenha a espessura da parede o mais uniforme possível; passos abruptos causam encolhimento e resfriamento irregular.
- Especifique um ângulo de inclinação de 0,5° a 2° para que a peça fundida possa ser ejetada sem distorção.
- Coloque superfícies de vedação críticas em áreas que serão usinadas posteriormente, e não deixadas fundidas.
- Evite tolerâncias apertadas em superfícies que não necessitam delas; as faces usinadas podem suportar ±0,1 mm, enquanto as dimensões somente fundidas devem ser discutidas com o fornecedor.
Para os compradores do mercado de reposição, esses detalhes de projeto não são visíveis, mas aparecem nas taxas de falha da bomba. Uma caixa com passagens de refrigeração limpas e superfícies de vedação planas e usinadas corretamente protegerá naturalmente o rolamento e o conjunto de vedação.
Como escolher um fornecedor de fundição sob pressão para bomba de água de carro
Escolher um fornecedor é uma decisão de gerenciamento de risco. Uma carcaça que vaza ou distorce sob a pressão do líquido refrigerante quente pode danificar a marca de uma bomba, mesmo que todos os outros componentes estejam bem. Por esse motivo, avalie a capacidade do fornecedor e não apenas o preço cotado.
Comece com o equipamento de fundição. Máquinas de 400 T a 2.000 T são necessárias para diferentes tamanhos de carcaças. Um fornecedor com centros de usinagem e equipamentos de inspeção internos pode coordenar todas as tolerâncias em um único fluxo de produção. A experiência em design de moldes é ainda mais importante, porque um projeto de portão ruim não pode ser corrigido por uma liga mais barata. Em nossa fábrica, o projeto de moldes, a fundição sob pressão, a usinagem e os testes são realizados sob o mesmo teto, o que evita a desconexão entre as ferramentas e a produção.
- Certificação IATF 16949 ou sistema de qualidade automotiva equivalente.
- Capacidade interna de projeto e manutenção de moldes.
- CMM, CT industrial, espectrômetro e equipamento de teste de vazamento.
- Um fornecedor para fundição, usinagem e tratamento de superfície.
- Experiência documentada com carcaças de bombas, não apenas com fundição sob pressão em geral.
Uma carcaça com superfícies de vedação correspondentes e passagens de líquido refrigerante limpas também proporcionará uma vida útil mais longa. Esta conexão entre os componentes da bomba e a confiabilidade do motor é abordada em nossa nota técnica sobre resistência ao desgaste da bomba de água e vida útil do motor .
Conclusão
A fundição sob pressão de bomba d'água de carro é um processo estabelecido, mas seu sucesso depende do material, do molde e dos controles do processo. A fundição sob pressão de alumínio continua sendo a maneira mais prática de produzir bombas leves, repetíveis e acessíveis. Para engenheiros e compradores, o objetivo não é encontrar a peça fundida de bomba de menor custo, mas encontrar o fornecedor que possa provar que cada carcaça é dimensionalmente precisa e estanque à pressão. Verifique esses controles durante a fase de amostragem e a confiabilidade em campo será consequência.