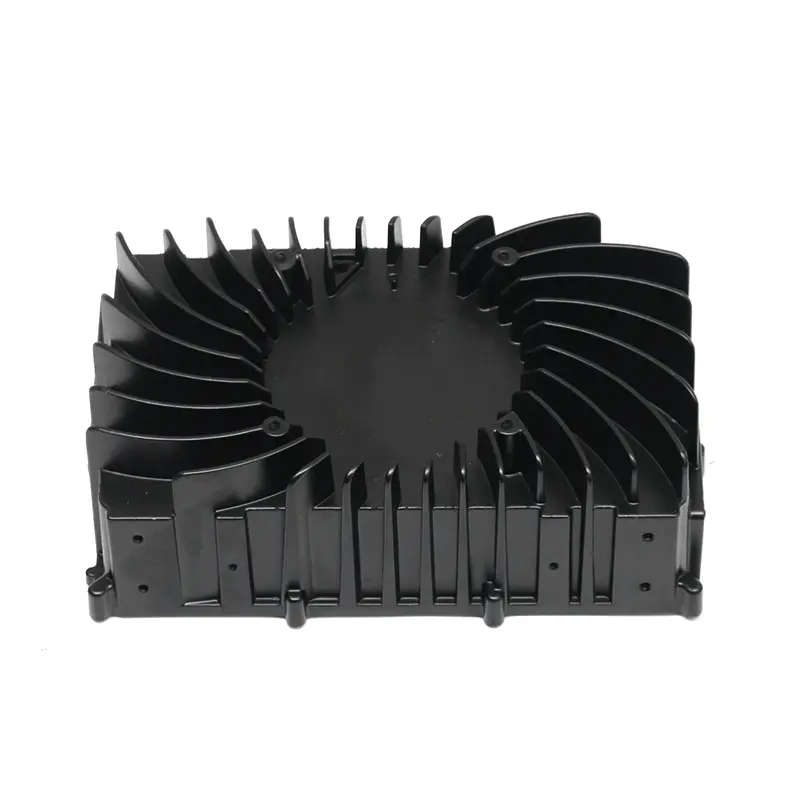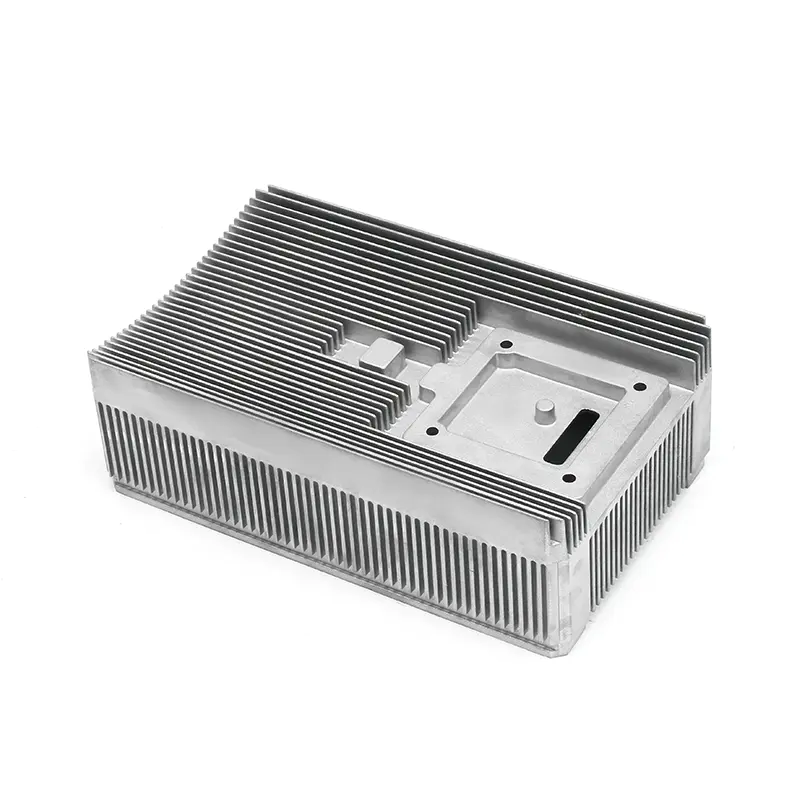


Introdução: Por que a fundição sob pressão domina a fabricação automotiva
Abra o capô de um veículo moderno a combustão ou elétrico e você encontrará o alumínio fundido fazendo um trabalho silencioso, mas essencial. Blocos de motor, carcaças de transmissão, cárteres de óleo, suportes e gabinetes do trem de força são todos formados forçando o metal fundido sob alta pressão em um molde de aço. O processo é rápido, repetível e capaz de produzir geometria complexa de uma só vez, o que explica por que a engenharia automotiva depende dele mais do que qualquer outro método de conformação de metal.
A busca por veículos mais leves, embalagens mais compactas e eficiência de custos em grandes volumes empurrou a fundição sob pressão para o centro da produção automotiva. Uma única peça fundida pode substituir um conjunto soldado de peças estampadas, reduzir o peso e encurtar as cadeias de fornecimento. Ao mesmo tempo, o processo não é apenas uma operação de uma única máquina. Depende de ferramentas precisas, fusão controlada, ejeção cuidadosa e usinagem pós-moldada.
Uma empresa como a fddiecasting.com ilustra por que a fundição sob pressão raramente é uma etapa independente. Ele combina projeto de molde, fundição de alumínio e usinagem de precisão sob o mesmo teto, o que mantém o controle de tolerância e a comunicação firmes desde a primeira revisão do projeto até a inspeção final. Nas seções a seguir, examinaremos o processo, os materiais, as verificações de qualidade e os critérios de avaliação de fornecedores para que você possa tomar melhores decisões para suas próprias peças automotivas.
O processo de fundição sob pressão explicado passo a passo
Cada fundição automotiva começa com um conceito da peça acabada e termina com um componente pronto para usinar. O fluxo geral pode ser agrupado em quatro estágios: ferramental, injeção, solidificação e corte.
Projeto de moldes e ferramentas
O molde, ou matriz, é o maior fator na qualidade da fundição. Ele determina a precisão dimensional, o acabamento superficial e a consistência com que o metal preenche paredes finas. O aço da matriz deve suportar ciclos térmicos, e o canal e o sistema de transbordamento devem ser projetados de forma que o ar e os óxidos possam escapar.
Fornecedores com experiência interna em ferramentas, incluindo projetos de moldes de corte de precisão , pode controlar melhor esta etapa crítica. Desde que a fddiecasting.com começou como fabricante de moldes em 2006, a empresa trata as ferramentas como uma competência essencial e não como uma tarefa terceirizada. Esse histórico afeta diretamente as taxas de defeitos e os prazos de entrega.
Derretimento e Injeção
As peças automotivas de alumínio são quase sempre produzidas em máquinas de fundição sob pressão com câmara fria. Nesse processo, o metal é derretido em um forno separado e então colocado em uma câmara de injeção, onde um pistão hidráulico o empurra para dentro da matriz em alta velocidade. Máquinas de câmara quente, que mantêm o mecanismo de injeção submerso em metal fundido, são mais adequadas para ligas de zinco e magnésio com pontos de fusão mais baixos.
A força de fixação da máquina determina o tamanho máximo da peça que pode ser produzida. fddiecasting.com opera seis máquinas de câmara fria com força de fixação de 400 a 2.000 toneladas, permitindo cobrir peças que vão desde pequenos suportes de espelho até grandes carcaças de motores.
Resfriamento, Ejeção e Corte
Após a injeção, o metal esfria rapidamente na matriz resfriada a água. O tempo de solidificação controla a microestrutura e o risco de contração e porosidade. Quando a peça estiver sólida, os pinos ejetores a empurram para fora e o ciclo se repete. A peça então passa para o corte, onde o canal, os transbordamentos e o rebarba são removidos.
Os componentes automotivos normalmente requerem operações secundárias, como rebarbação, usinagem e tratamentos de superfície. A integração da fundição com processos posteriores é a razão pela qual fddiecasting.com mantém 80 centros de usinagem de precisão de alta velocidade na mesma instalação.
Escolhendo a liga certa para peças fundidas sob pressão automotivas
A seleção do material determina a resistência mecânica, a resistência à corrosão, a condutividade térmica e o custo. Não existe uma liga melhor para cada peça, mas as escolhas podem ser restringidas por função.
Ligas de alumínio
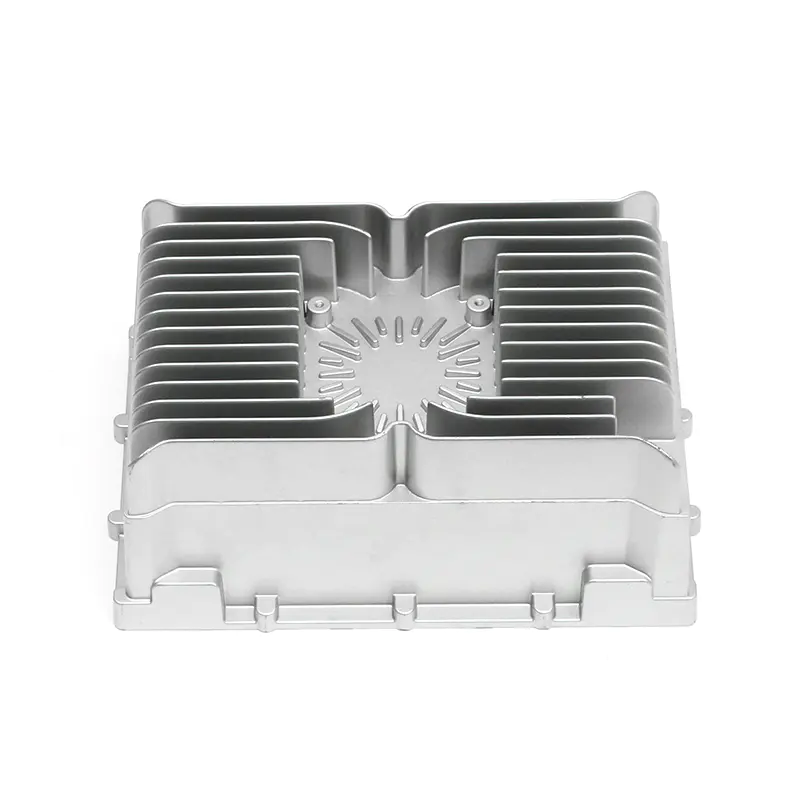
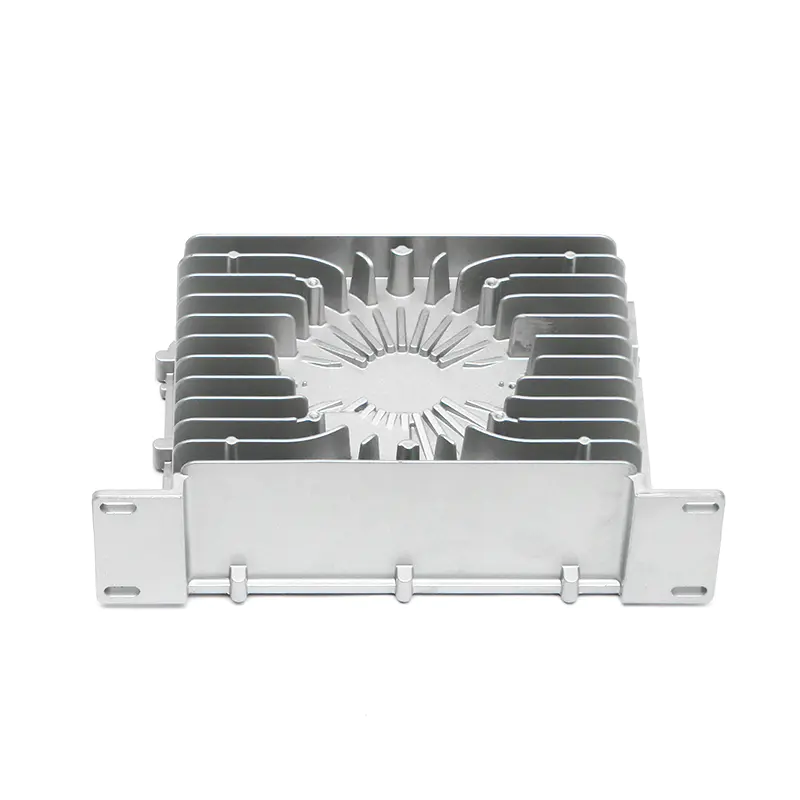
O alumínio é o material dominante para peças fundidas automotivas. Oferece uma boa relação resistência-peso, excelente condutividade térmica e resistência natural à corrosão. Ligas de alumínio, particularmente A380, são usadas em blocos de motores, carcaças de transmissão, cárteres de óleo, carcaças de motores e gabinetes de controle eletrônico. A liga flui bem em seções finas e pode preencher geometrias complexas de matrizes.
Ligas de Zinco
As ligas de zinco oferecem alta ductilidade, resistência ao impacto e capacidade de serem revestidas ou acabadas facilmente. Eles são normalmente usados para pequenas peças de precisão, como suportes de espelhos, travas de portas e ferragens internas. A desvantagem é a densidade: o zinco é pesado e raramente escolhido para grandes componentes estruturais.
Ligas de magnésio
O magnésio é o metal estrutural mais leve, oferecendo a melhor relação resistência/peso dos três. Ele aparece em partes onde cada grama é importante, como núcleos de volante, estruturas de assentos e estruturas de painel de instrumentos. O magnésio enfrenta maiores custos de material e preocupações com corrosão, por isso é selecionado somente quando a economia de peso justifica claramente o prêmio.
| Liga | Propriedades Principais | Componentes Típicos |
|---|---|---|
| Alumínio (A380) | Boa resistência ao peso, alta condutividade térmica, resistência à corrosão | Blocos de motor, carcaças de transmissão, carcaças de motor, carcaças EC |
| Zinco (Zamak) | Alta ductilidade, excelente acabamento superficial, fácil revestimento | Suportes pequenos, montagens de espelho, travas, ferragens internas |
| Magnésio (AZ91D) | Metal estrutural mais leve, resistência específica muito alta | Estruturas de volante, estruturas de assento, suportes leves |
Para garantir que a liga correta seja entregue, fddiecasting.com usa um espectrômetro Oxford Hitachi para verificar a composição química de cada fundido recebido. Isso evita confusões dispendiosas antes da fundição das peças.
Peças automotivas comuns produzidas por fundição sob pressão
As peças fundidas estão espalhadas por todo o veículo, desde o compartimento do motor até a suspensão e a unidade de acionamento elétrico. Compreender a gama ajuda no planejamento de uma lista de fornecedores.
Componentes do motor e do trem de força
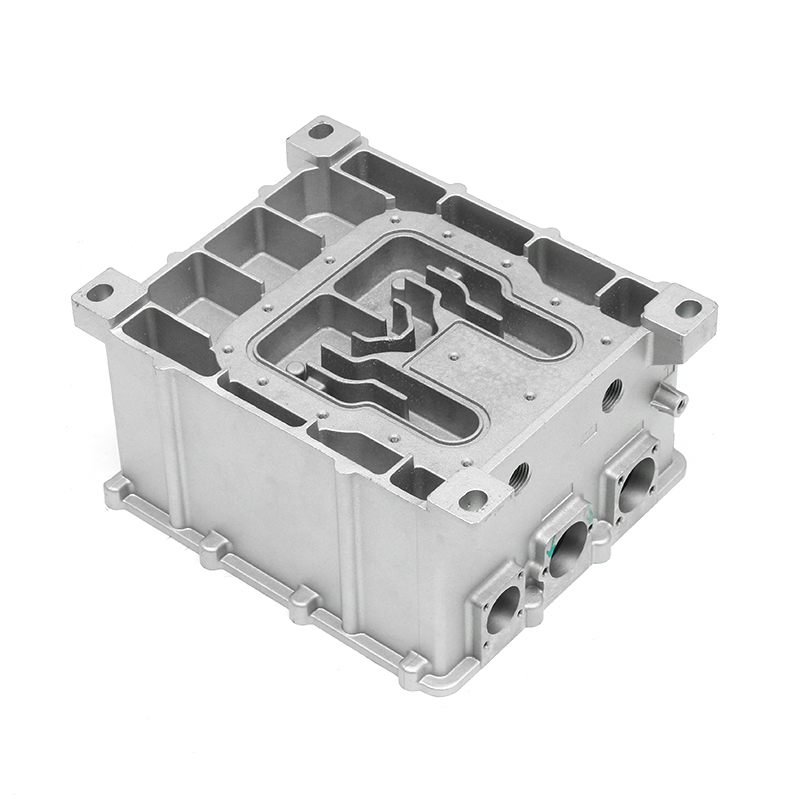
Os motores convencionais dependem fortemente de peças fundidas de alumínio. Os blocos do motor são o exemplo mais visível, mas cárteres de óleo, bombas de água, bases de filtros de óleo, embreagens de ventiladores e suportes de motor também são fundidos. Essas peças devem resistir à vibração, gerenciar o calor e vedar os lubrificantes. Muitas vezes são fornecidos como peças automotivas fundidas em alumínio que combinam rigidez estrutural com dissipação de calor.
Peças de transmissão e chassi
As carcaças de transmissão são grandes peças fundidas que sustentam engrenagens, eixos e circuitos hidráulicos. A carcaça também funciona como conector estrutural entre o motor e o resto do sistema de transmissão. Na área do chassi, os suportes dos espelhos retrovisores, os suportes dos amortecedores e os corpos do acelerador são produzidos em grande volume por meio de fundição sob pressão.
Componentes de veículos de nova energia
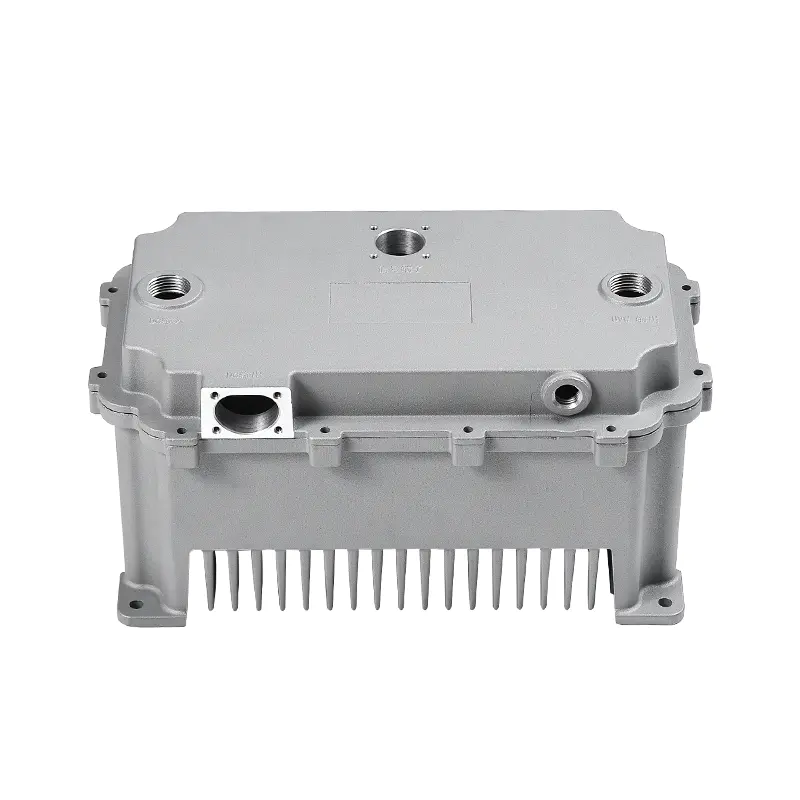
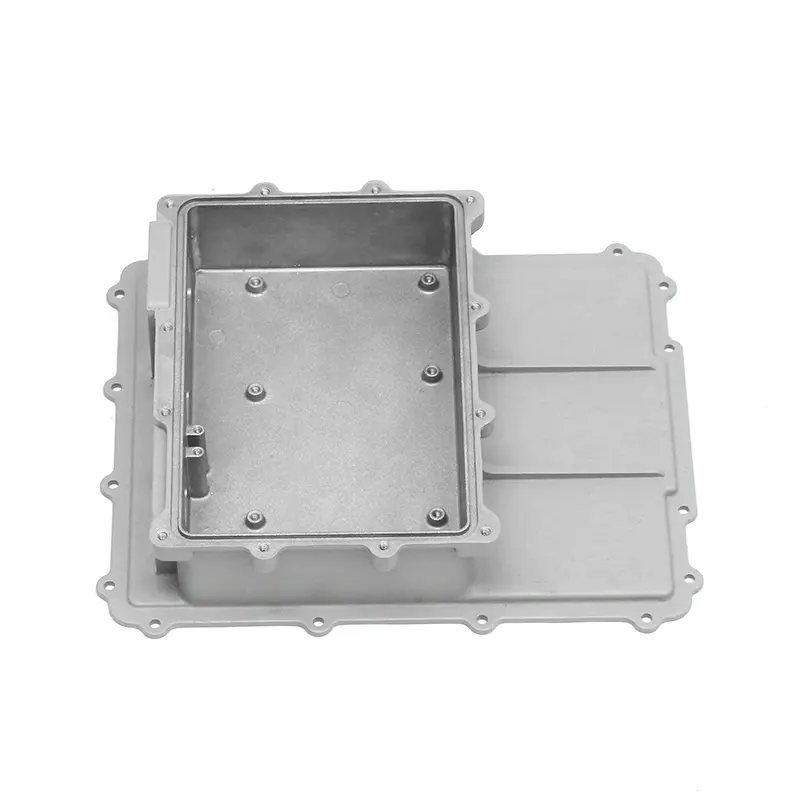
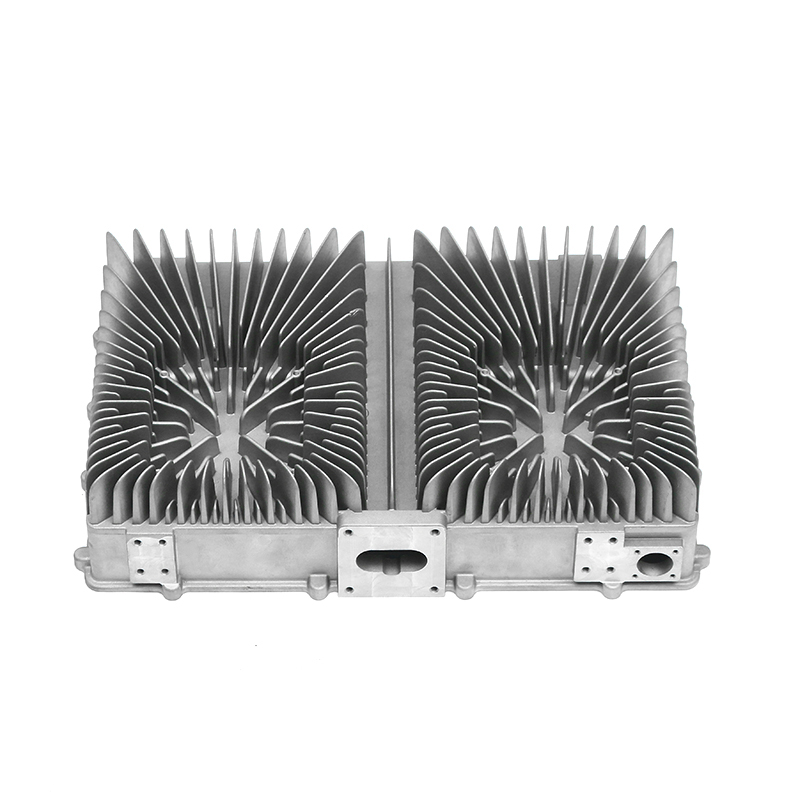
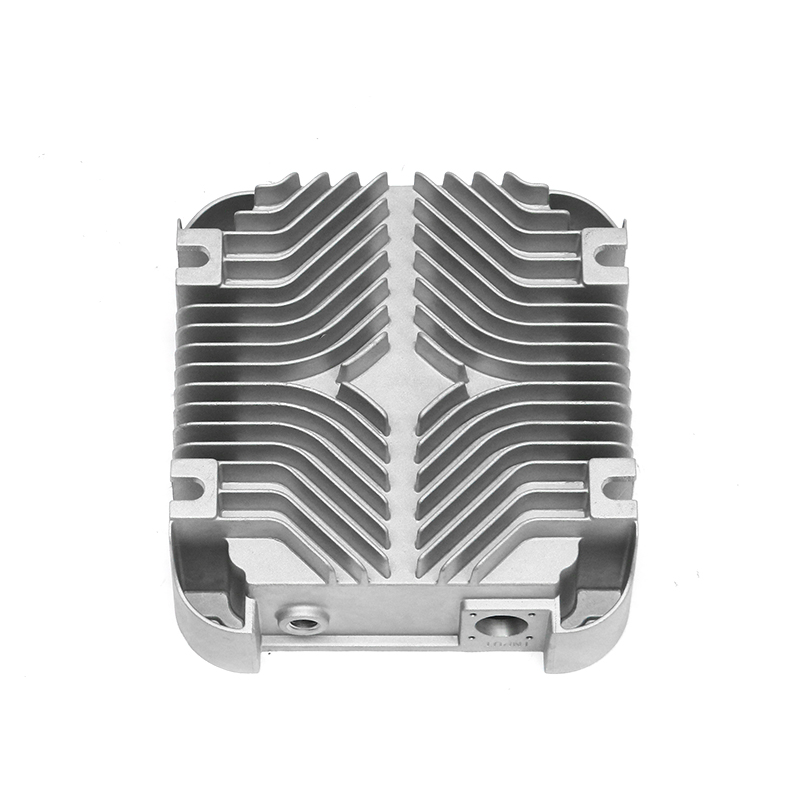
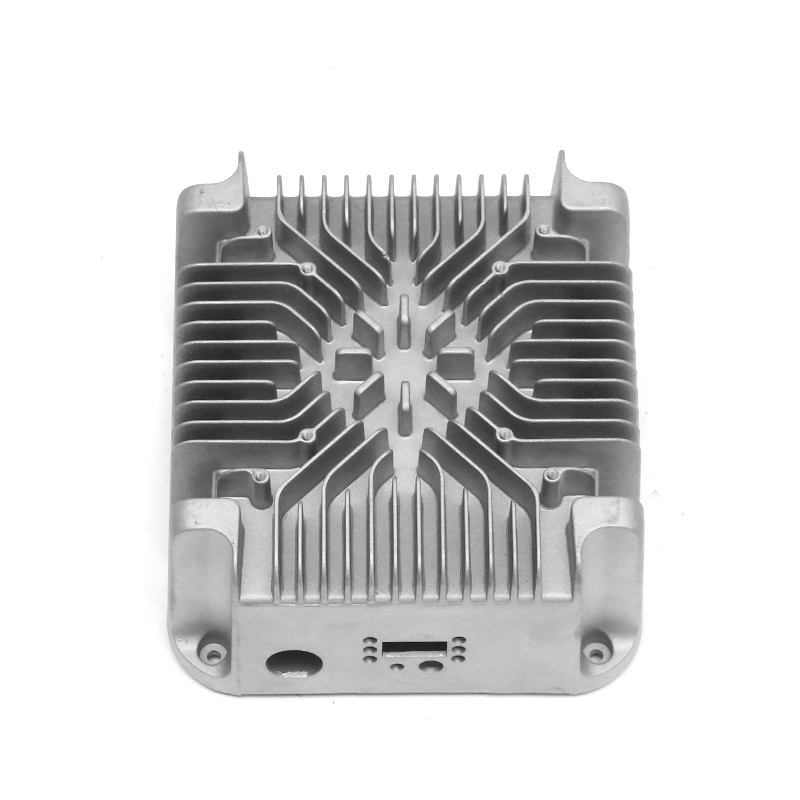
Os veículos elétricos criam um conjunto diferente de demandas. As carcaças dos motores devem remover o calor dos enrolamentos de cobre e, ao mesmo tempo, protegê-los de contaminantes. As unidades de controle eletrônico requerem gabinetes fundidos que combinem paredes finas com superfícies de vedação planas.
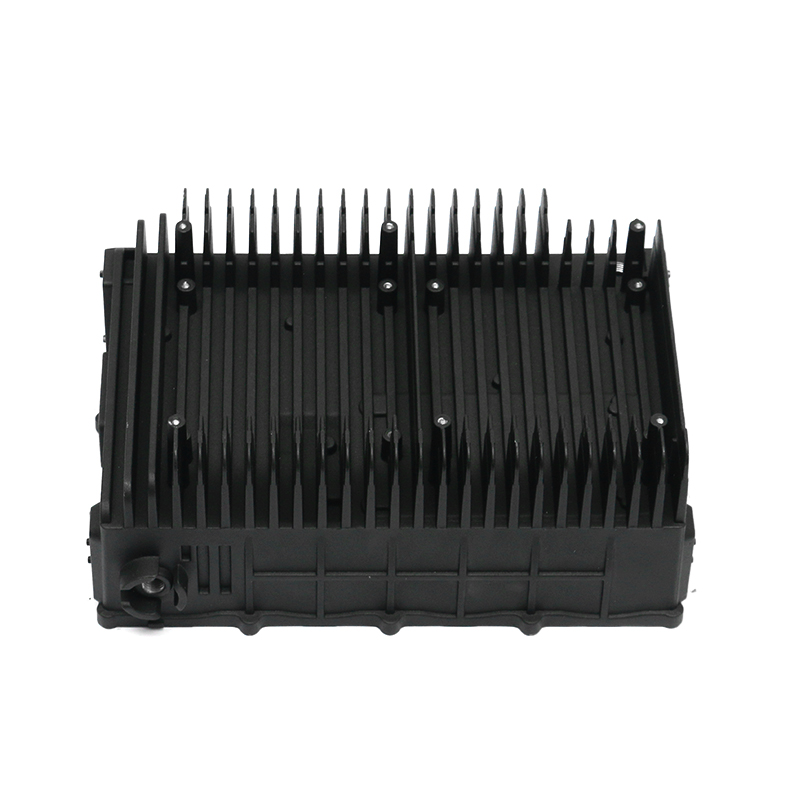
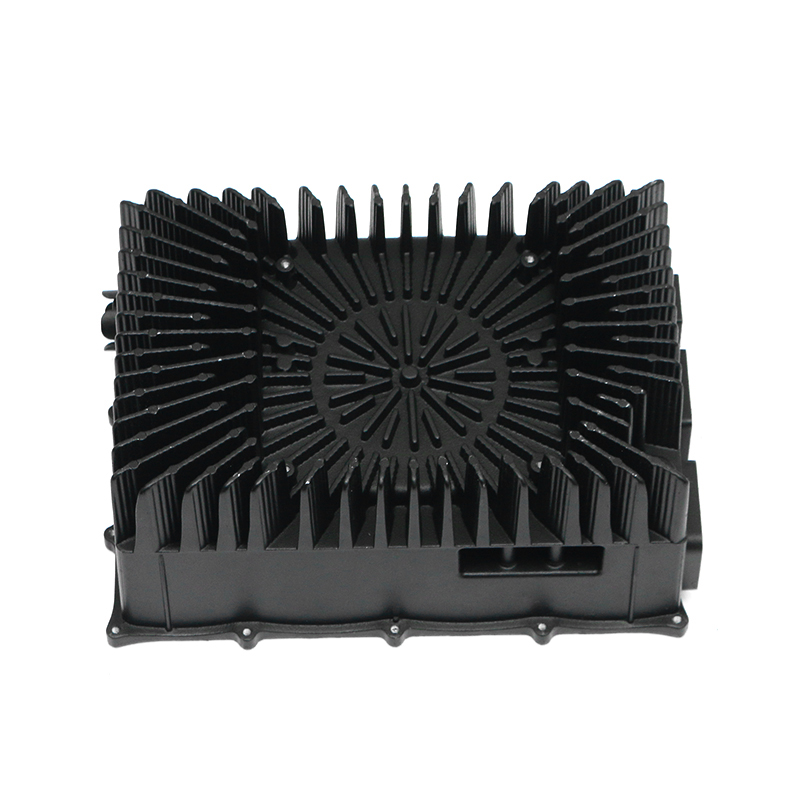
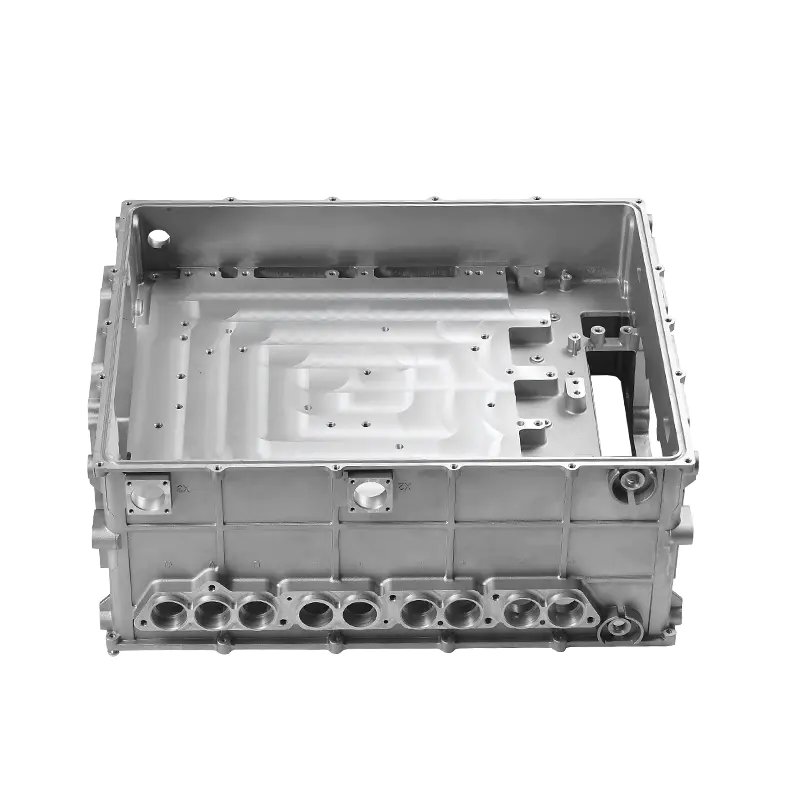
As caixas de controle eletrônico refrigeradas a água são um bom exemplo. Essas peças devem permanecer à prova de vazamentos sob ciclos térmicos e vibrações enquanto alojam componentes eletrônicos de potência sensíveis. É por isso que exigem testes dimensionais e de pressão mais rigorosos do que muitas peças fundidas tradicionais.
Garantia de qualidade em fundição sob pressão automotiva
Os compradores automotivos não avaliam uma fundição sob pressão apenas pelo seu formato. A solidez interna, a composição do material, a precisão das dimensões e a vedação devem ser verificadas. A credibilidade de um fornecedor depende da profundidade da sua cadeia de inspeção.
Inspeção Dimensional
Máquinas de medição por coordenadas (CMMs) são o padrão para verificação de dimensões críticas em peças automotivas. fddiecasting.com usa CMMs Zeiss para verificar referências, posições de furos e espessura de parede com alta precisão. Essas medições são documentadas para apoiar a aprovação de peças de produção.
Detecção de defeitos internos
Vazios de porosidade e contração podem se formar dentro de uma peça fundida sem afetar a superfície visível. A tomografia computadorizada industrial e a inspeção por raios X revelam esses defeitos internos antes que a usinagem cara seja aplicada. A CT também ajuda a validar se os núcleos e os canais de resfriamento internos estão posicionados corretamente.
Verificação de Materiais
Um espectrômetro confirma que a liga corresponde ao grau especificado, e não apenas a uma composição aproximada. Esta etapa é particularmente importante quando uma peça passa de uma amostra de desenvolvimento para produção em massa. Um espectrômetro Oxford Hitachi em fddiecasting.com fornece dados de materiais rastreáveis para cada lote.
Teste de vazamento
O teste de vazamento é necessário para cárteres de óleo, caixas de transmissão, corpos de bombas e muitos gabinetes de veículos elétricos. Ar comprimido ou hélio é introduzido nas cavidades internas enquanto o exterior é monitorado quanto à queda de pressão. Isto é especialmente crítico para carcaças de caixa de engrenagens fundidas , onde a retenção interna de lubrificante afeta diretamente a confiabilidade da transmissão. Máquinas dedicadas de teste de pressão de ar em fddiecasting.com verificam se cada componente selado sai da fábrica sem vazamentos.
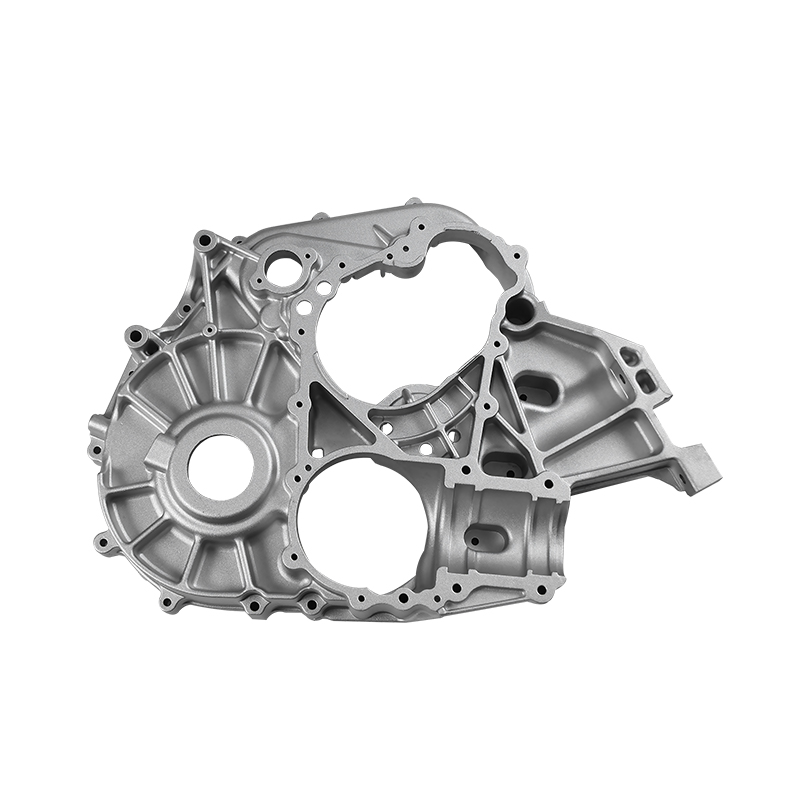 Fabricantes de caixas de engrenagens de fundição sob pressão personalizadas, fornecedores OEM/ODM Como fabricantes de carcaças de caixa de engrenagens de fundição sob pressão na China e fornecedores de carcaças de caixa de engrenagens OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Ver Produto →
Fundição sob pressão vs. métodos alternativos de fabricação
A fundição sob pressão compete com várias outras tecnologias de conformação de metal. A escolha certa depende do volume, geometria, espessura e propriedades mecânicas necessárias.
Em comparação com a usinagem CNC, a fundição sob pressão é dramaticamente mais econômica em grandes volumes. A usinagem começa a partir do tarugo sólido e remove uma grande porcentagem de material, enquanto a fundição sob pressão produz formas líquidas ou quase líquidas com muito menos desperdício. O CNC ainda é preferido para pequenos lotes, recursos complexos de cinco eixos ou acabamento final. Na prática, muitas peças fundidas são seguidas por uma curta passagem de usinagem para manter tolerâncias estreitas nas faces de vedação.
Em comparação com o forjamento, a fundição sob pressão pode formar estruturas de paredes finas muito mais complexas com detalhes finos. O forjamento a frio produz peças mais resistentes porque a estrutura do grão está alinhada com o contorno da peça, mas os formatos são limitados a geometrias mais simples. Para um bloco de motor ou carcaça de motor, a fundição é a única maneira prática de criar cavidades internas e canais de resfriamento.
As principais limitações são o custo da matriz e o volume de produção. Uma matriz de aço pode custar centenas de milhares de dólares, portanto a fundição sob pressão só faz sentido para volumes anuais na casa das dezenas de milhares. A porosidade superficial também pode continuar a ser um problema para peças estanques ou altamente tensionadas, razão pela qual a fundição assistida a vácuo e ligas especializadas são cada vez mais utilizadas.
Como avaliar um fornecedor de fundição sob pressão de peças automotivas
Quando o design estiver pronto, a próxima questão é quem deve lançá-lo. Uma avaliação focada deve abranger pelo menos as seguintes áreas.
- Capacidade de ferramenta: Pergunte se o fornecedor projeta e fabrica moldes de fundição personalizados internamente. Isso afeta diretamente os prazos de entrega e as taxas de defeito.
- Gama de máquinas: Verifique a tonelagem de fundição sob pressão e o número de máquinas. Um fornecedor com máquinas de 400 a 2.000 toneladas pode cobrir tanto suportes pequenos quanto caixas grandes.
- Sistema de qualidade: A IATF 16949:2016 deve ser o mínimo para o fornecimento automotivo. Ele demonstra uma abordagem funcional para análise de riscos, controle de mudanças e requisitos específicos do cliente.
- Equipamento de inspeção: Procure CMM, CT industrial, espectrômetros e testadores de vazamento. Estas ferramentas indicam se o fornecedor pode verificar o que produz.
- Processamento secundário: A usinagem interna, a soldagem por fricção e a preparação de superfície reduzem a complexidade logística e mantêm a propriedade da qualidade com um único fornecedor.
- Comunicação internacional: Um fornecedor que oferece suporte multilíngue, como fddiecasting.com faz em inglês, russo, árabe e alemão, simplifica o processo de cotação e alteração de engenharia.
Ao avaliar um possível parceiro de acordo com esses critérios, você evita taxas de defeitos surpreendentes e atrasos nas entregas após o lançamento do programa.
O futuro da fundição sob pressão de peças automotivas: tendências de EV e peso leve
Os veículos elétricos estão remodelando a demanda por fundição sob pressão em duas direções: estruturas de carroceria integradas maiores e gabinetes de trem de força altamente projetados. Grandes máquinas de fundição sob pressão, que agora chegam a 6.000 toneladas ou mais, permitem a produção de seções dianteiras ou traseiras inteiras de um carro em uma única peça. Essas peças fundidas integradas reduzem o número de juntas, reduzem o peso e encurtam o processo de oficina.
As novas carcaças de motores energéticos ilustram a segunda tendência. Moderno novas carcaças de motores de energia combine fundição de parede fina com canais de resfriamento integrados para maximizar a densidade de potência. Isso força um controle mais rígido sobre a espessura da parede e a geometria interna.
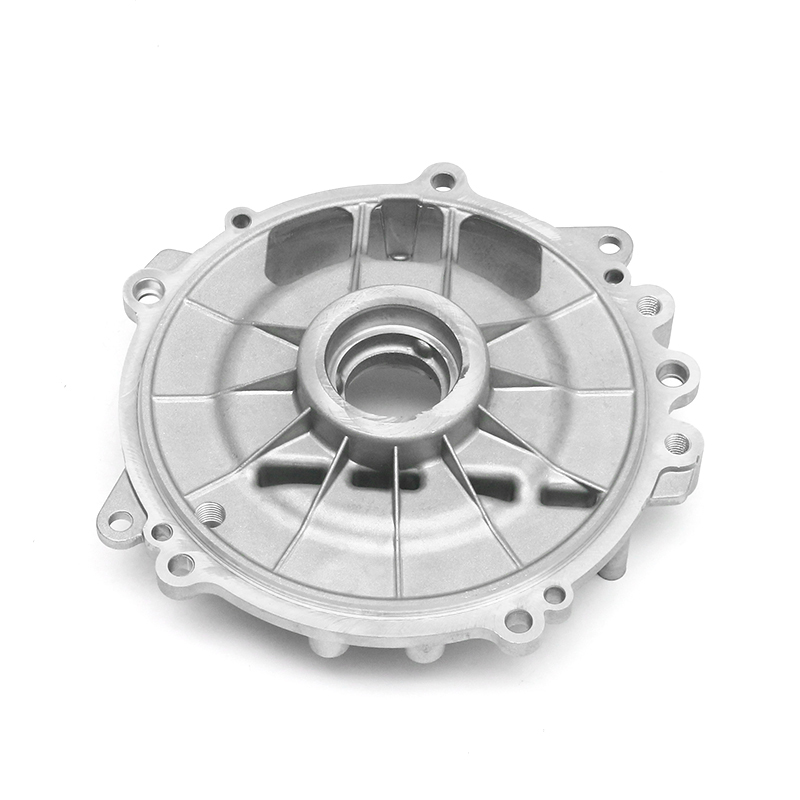 Fabricantes, fornecedores, fábrica de carcaças de motor de fundição sob pressão de nova energia Ningbo Fenda New Energy Technology Co., Ltd., é um novo fabricante e fornecedor de carcaças de motores de energia na China, nossa fábrica oferece OEM / ODM ne ... Ver Produto →
A soldagem por fricção também está se tornando um parceiro relevante para a fundição sob pressão. Ele une componentes fundidos entre si ou a extrusões sem derreter o material base, preservando a resistência e o desempenho de vedação. Mais de 30 máquinas de soldagem por fricção e outras máquinas dedicadas em fddiecasting.com suportam esse tipo de trabalho de montagem híbrida.
A sustentabilidade é o terceiro impulsionador. As peças fundidas de alumínio são altamente recicláveis e a indústria automotiva exige cada vez mais um menor impacto de carbono. A fundição sob pressão se enquadra nessa direção porque a produção eficiente e os tempos curtos de usinagem reduzem o uso de energia por peça, e as ligas recicladas podem ser fundidas novamente sem perder as propriedades mecânicas típicas.
Conclusão
A fundição sob pressão de peças automotivas continua sendo a maneira mais prática de produzir componentes estruturais leves, complexos e de alto volume para veículos a combustão e elétricos. Ela domina porque combina três vantagens: excelente liberdade geométrica, forte eficiência de ciclo e baixo custo por peça em escala.
Ao selecionar um fornecedor, você está, na verdade, selecionando um pacote de controle de processo, profundidade de inspeção e experiência em engenharia. Um parceiro como fddiecasting.com traz herança na fabricação de moldes, seis grandes máquinas de fundição sob pressão, 80 centros de usinagem de precisão, certificação IATF 16949:2016 e um laboratório de verificação completo, incluindo CMM, CT, espectrômetros e testes de vazamento. Esses recursos são mais importantes quando uma nova peça entra em produção e cada peça de produção precisa estar correta.
Se você estiver avaliando parceiros de fundição sob pressão para um projeto atual ou programa futuro, envie seus desenhos para a equipe em fddiecasting.com para uma análise de viabilidade. Uma discussão técnica clara antecipadamente economizará custos e riscos posteriormente.